Supply Chain e Logística
Estratégias e Performance (Lean, Toc, 6 Sigma)
Sumário executivoTakt time: O takt time é a métrica da manufatura enxuta que define o ritmo exato em que um produto deve ser fabricado para atender com precisão à taxa de demanda do cliente. Ele é calculado dividindo o tempo de trabalho líquido disponível pelo número de unidades exigidas pelo mercado em determinado período.
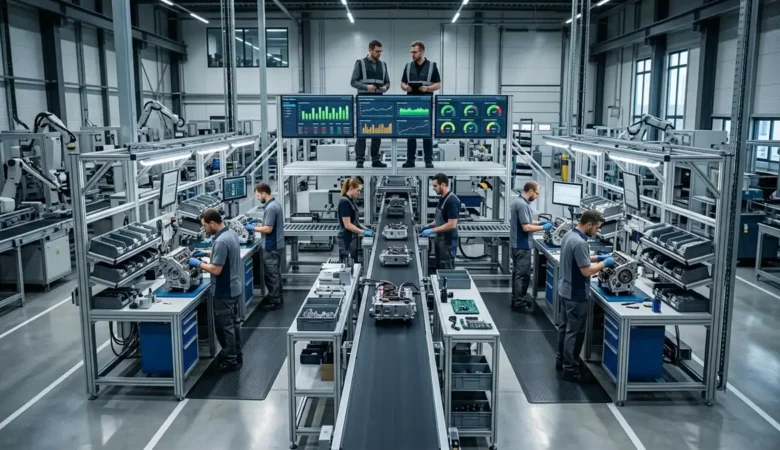
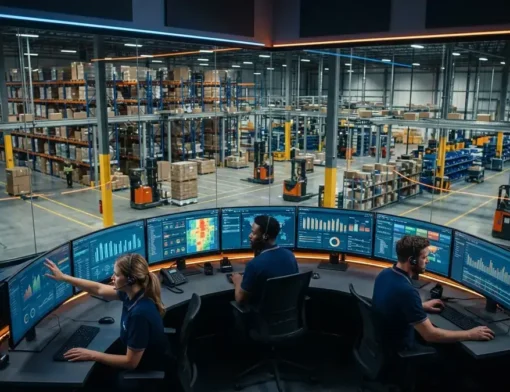
No ambiente dinâmico da manufatura enxuta e da gestão fabril de alta performance, produzir mais rápido do que o cliente consome gera acúmulo desnecessário de estoques intermediários. Por outro lado, produzir abaixo do ritmo de consumo gera atrasos graves e penalidades contratuais. Por essa razão, o takt time atua como a batuta de um maestro na orquestração de toda a linha de produção. Consequentemente, alinhar o compasso fabril à demanda real do mercado elimina as grandes fontes de desperdício do Lean.
Além disso, compreender a interação entre esse indicador, o tempo de ciclo dos postos de trabalho e o tempo de resposta logístico é essencial para o balanceamento de operações. Portanto, a engenharia de métodos depende dessa variável para dimensionar o número ideal de operadores em cada célula de fabricação. Desse modo, a seguir, examinamos a origem do termo, as fórmulas de cálculo com exemplos numéricos, a comparação entre as métricas temporais e o roteiro para balancear fluxos operacionais.
Para diretores industriais, engenheiros de processos e coordenadores de PCP que buscam direcionamento rápido, consolidamos as principais diretrizes deste artigo:
De fato, a palavra alemã ‘Takt’ significa compasso musical, ritmo ou cadência de uma marcha. Durante a década de 1930, a indústria aeronáutica alemã utilizava essa lógica para sincronizar o avanço das fuselagens pelas etapas de montagem. Posteriormente, engenheiros da montadora japonesa Toyota adaptaram o princípio para o chão de fábrica automobilístico, incorporando-o definitivamente ao Sistema Toyota de Produção (TPS).
De acordo com preceitos metodológicos da LEI (Lean Enterprise Institute), o conceito funciona como um alarme regulador que impede a superprodução. Por outro lado, sistemas fabris tradicionais focados apenas em eficiência local incentivam as máquinas a rodarem na velocidade máxima permitida. Com efeito, essa prática gera pilhas de inventário em processo (WIP) e imobiliza capital de giro valioso da empresa.
Certamente, fabricar produtos no ritmo estrito das vendas permite estabelecer um fluxo contínuo peça a peça (One-Piece Flow). Por exemplo, se uma concessionária vende um veículo a cada noventa segundos, a fábrica inteira deve concluir um carro a cada noventa segundos. Portanto, o indicador traduz uma meta comercial abstrata em uma referência temporal concreta para os operadores de montagem.
Além disso, para gerenciar com maestria uma fábrica ou um centro de distribuição, é indispensável dominar a diferença entre as três grandezas temporais do Lean. Nesse sentido, os conceitos desempenham funções complementares e distintas:
Em primeiro lugar, esse número expressa a cadência de compra do mercado consumidor. Consequentemente, trata-se de um índice teórico de demanda que não depende da capacidade instalada nem da eficiência interna das máquinas da fábrica.
Em segundo lugar, essa métrica quantifica a duração cronometrada para um operador ou estação concluir uma tarefa completa de ponta a ponta. Dessa forma, ela mede o rendimento físico atual e a capacidade real do posto de trabalho.
Adicionalmente, esse indicador afere o intervalo decorrido entre o lançamento de uma ordem de compra e a entrega final do lote ao comprador. Logo, ele inclui não apenas o processamento produtivo, mas também filas, esperas e transporte logístico.
Dessa maneira, para orientar as equipes técnicas na correta aplicação de cada terminologia no dia a dia operacional, estruturamos abaixo um quadro comparativo abrangente:
| Conceito Temporal | Origem da Medição | Objetivo Principal | Unidade de Medida | Ação Corretiva do Gestor |
|---|---|---|---|---|
| Takt Time | Demanda externa do mercado | Ditar o ritmo da produção | Segundos ou minutos por peça | Ajustar turnos e alocação de operadores |
| Cycle Time | Cronometragem de máquina/posto | Medir velocidade da execução | Segundos ou minutos por ciclo | Eliminar esperas e aplicar balanceamento |
| Lead Time | Fluxo logístico e manufatura | Encurtar prazo de atendimento | Horas, dias ou semanas úteis | Mapear fluxo de valor (VSM) e reduzir filas |
| Machine Time | Ciclo automático do equipamento | Monitorar tempo de corte/conformação | Segundos por unidade processada | Otimizar parâmetros e cálculo de OEE |
O cálculo matemático dessa grandeza baseia-se na razão direta entre a disponibilidade de tempo e o volume de compras solicitado. Dessa forma, a fórmula matemática padrão consolidada pela engenharia é expressa por:
Takt Time = Tempo Líquido Disponível de Produção / Demanda do Cliente
Em primeiro lugar, o tempo bruto do turno não deve ser utilizado de forma integral. Nesse sentido, devem ser subtraídas todas as pausas planejadas da rotina, tais como intervalos de refeição, reuniões de início de turno (DDS) e ginástica laboral.
Para ilustrar a aplicação em uma indústria de componentes eletrônicos, consideremos os seguintes parâmetros operacionais de um turno de trabalho:
Com efeito, aplicando os valores observados na equação matemática, encontramos:
Takt Time = 24.000 segundos / 400 peças = 60 segundos por peça
Consequentemente, para satisfazer perfeitamente a demanda dos clientes sem gerar horas extras ou atrasos de remessa, a linha de montagem deve finalizar um componente completo exatamente a cada 60 segundos.
De fato, a determinação desse índice temporal fornece a chave técnica para balancear os postos de trabalho e estipular o quadro de mão de obra necessário. Nesse sentido, a engenharia de produção calcula a quantidade teórica de operadores aplicando a seguinte fórmula:
Número de Operadores = Conteúdo Total de Trabalho / Takt Time
Por exemplo, se o somatório dos tempos padrão de todas as estações de montagem de um produto totaliza 240 segundos de trabalho humano, o cálculo revela:
Número de Operadores = 240 segundos / 60 segundos = 4 operadores
Portanto, distribuindo as atividades equitativamente entre quatro colaboradores, cada posto operará com tempo de ciclo próximo de 60 segundos. Por outro lado, se uma estação isolada apresentar tempo de ciclo de 75 segundos, ela se tornará um gargalo operacional imediato. Nesse caso, a engenharia deve aplicar planos de melhoria contínua via 5W2H e técnicas de confiabilidade para eliminar perdas de produtividade.
Embora conceitualmente elegante, a implementação prática desse ritmo de controle sofre com armadilhas frequentes no ambiente fabril. Entre os erros mais comuns, destacam-se:
Em síntese, é o compasso teórico determinado pelo cliente que dita a velocidade em que a produção deve avançar. Portanto, serve como diretriz central para dimensionar postos de trabalho e evitar estoques intermediários.
Em primeiro lugar, a cadência de takt reflete a necessidade comercial externa do cliente. Por outro lado, o tempo de ciclo mede a duração física real cronometrada na execução de uma tarefa pelos operadores no chão de fábrica.
Nesse cenário de gargalo produtivo, a equipe deve rebalancear as tarefas, eliminar movimentos desnecessários com estudos de tempos e métodos ou alocar colaboradores adicionais para manter a pontualidade da entrega.
Com efeito, o conceito aplica-se perfeitamente em operações logísticas, determinando o ritmo necessário de linhas de separação (picking) ou conferência de expedição para cumprir as janelas de despacho das transportadoras.
Engenharia de Tempos e Métodos
Carga horária: 16 horas
Capacitação prática em Takt Time, cronoanálise, balanceamento de linhas e redução de desperdícios
VER DETALHES DO CURSO → Supply Chain e Logística
Supply Chain e Logística
Supply Chain e Logística
O IMAM leva você mais longe!
Acompanhe aqui as principais tendências da área de capacitação profissional, logística e supply chain.