Supply Chain e Logística
Engenharia de Produção e Operações
Caminhões e outros veículos fora de serviço devido a avarias, interrupções no cronograma de entregas, despesas adicionais com peças de reposição urgentes….Esses são alguns riscos que a manutenção preventiva evita, você sabe do que ela se trata?
Manutenção preventiva é a intervenção programada em um equipamento antes que ele falhe, feita em intervalos definidos por tempo, por horas de funcionamento, por quilometragem ou por número de ciclos. Ela inclui inspeção, limpeza, lubrificação, ajuste, calibração e substituição de componentes de desgaste conhecido. O que a define não é a natureza da tarefa, e sim o gatilho: na preventiva, quem dispara é o calendário ou o contador; na corretiva, quem dispara é a falha; na preditiva, quem dispara é a medição de uma condição, como vibração, temperatura ou análise de óleo.
Há um ponto que raramente é dito e que muda a decisão: mais preventiva nem sempre é melhor. Como o intervalo é fixo, ele troca peça que ainda tinha vida útil e, além de certo ponto, o custo do que se substitui cedo demais supera o custo da falha que se evita. A pergunta correta não é se a empresa faz preventiva, é em quais ativos ela faz, com qual intervalo e por qual critério. Equipamento cuja falha para a produção inteira e equipamento com reserva instalada não merecem o mesmo plano.
A manutenção preventiva é um conjunto de ações programadas para evitar falhas e problemas nos equipamentos e veículos antes que eles ocorram. O objetivo principal é manter a operação fluindo sem interrupções, prolongar a vida útil dos ativos, aumentar a segurança e reduzir os custos com emergências.
Sentiu interesse e quer se aprofundar na temática? Continue conosco e acompanhe:
A manutenção preventiva compreende toda intervenção técnica deliberada e previamente programada em um equipamento, subsistema ou instalação industrial, realizada antes da ocorrência do estado de falha funcional. O objetivo primordial dessa estratégia consiste em reduzir a probabilidade de colapso intempestivo e mitigar a degradação operacional de componentes sujeitos a desgaste intrínseco. As intervenções fundamentam-se em parâmetros predeterminados de tempo de calendário, horas efetivas de operação, quilometragem rodada ou contadores de ciclo de trabalho. Seu escopo técnico abrange tarefas padronizadas como inspeção sensitiva e instrumental, limpeza técnica, relubrificação de superfícies de contato, calibração de instrumentos de controle, ajustes dinâmicos e substituição sistemática de itens de desgaste com vida útil probabilística conhecida.
O elemento técnico distintivo que define a manutenção preventiva não é a complexidade intrínseca da atividade executada, mas sim a natureza mandatória do seu gatilho operacional. Enquanto intervenções corretivas respondem à perda já consumada da função requerida, a manutenção preventiva é invariavelmente disparada por um horizonte temporal ou métrica acumulada de utilização. Isso significa que, independentemente de o componente apresentar aparência externa íntegra, a chegada ao marco estabelecido pelo plano de manutenção impõe a execução do procedimento técnico prescrito.
Sob a ótica da moderna Engenharia de Confiabilidade, é indispensável desmistificar o postulado de que intensificar intervenções preventivas resulta necessariamente em maior disponibilidade de planta. O excesso de manutenções preventivas baseadas em intervalos fixos incorre em desperdício econômico ao descartar peças com vida útil remanescente substancial e eleva expressivamente o risco de introdução de falhas humanas durante desmontagens e montagens desnecessárias (fenômeno conhecido como mortalidade infantil induzida). A questão central na gestão estratégica de ativos não reside em ampliar o volume absoluto de intervenções, mas em determinar precisamente em quais ativos a preventiva é tecnicamente viável e economicamente rentável, estabelecendo intervalos ótimos ancorados em estudos de criticidade, modelos de degradação e curvas de confiabilidade.
Para fundamentar matematicamente essa tomada de decisão, a engenharia recorre ao modelo clássico da Curva da Banheira (Bathtub Curve), que divide o ciclo de vida dos ativos em três zonas distintas de taxa de falhas: a zona de mortalidade infantil (taxa de falhas decrescente decorrente de defeitos de fabricação, montagem incorreta ou comissionamento inadequado), a zona de vida útil (taxa de falhas constante gerada por solicitações estocásticas e eventos operacionais imprevisíveis) e a zona de desgaste terminal (taxa de falhas monotonamente crescente devida ao esgotamento físico do material por fadiga, abrasão, corrosão ou oxidação). A manutenção preventiva periódica por tempo atua de forma eficaz exclusivamente na terceira zona, quando o modo de falha possui relação direta e comprovada com o envelhecimento mecânico.
Nesse cenário, estabelece-se a distinção basilar entre modos de falha idade-dependentes e modos de falha aleatórios. Enquanto os modos idade-dependentes (desgaste de revestimentos, fadiga de ligas metálicas, erosão de rotores e degradação de polímeros) exibem dispersão previsível em torno de uma vida média — justificando plenamente a substituição programada preventiva —, os modos de falha aleatórios (choques elétricos, surtos térmicos, contaminações repentinas por particulado ou falhas em placas eletrônicas) não guardam correlação com as horas acumuladas de funcionamento. Para os modos aleatórios, a substituição preventiva por calendário é inútil ou até prejudicial; a estratégia mandante deve ser a manutenção preditiva baseada na condição operacional ou a engenharia de confiabilidade de projeto.
A estrutura formal de decisão técnica para selecionar a política ideal para cada mecanismo de degradação é provida pela Manutenção Centrada na Confiabilidade (RCM — Reliability-Centered Maintenance, normatizada pela SAE JA1011 e SAE JA1012). O RCM decompõe o ativo em funções, falhas funcionais, modos de falha e efeitos, definindo se a ação adequada é a preventiva sistemática, a preditiva por condição, a detectiva ou o trabalho corretivo tolerado (run-to-failure). Complementarmente, a Análise de Weibull fornece a modelagem paramétrica estatística para quantificar essa vida útil: pela estimativa do parâmetro de forma (β, beta) e da vida característica (η, eta), determina-se com precisão analítica se o componente está na fase infantil (β menor que 1), aleatória (β igual a 1) ou de desgaste acelerado (β maior que 1), viabilizando o cálculo do intervalo ótimo de reposição que minimiza o custo total de manutenção por unidade de tempo.
A operação eficaz de um sistema preventivo exige a coordenação rigorosa de processos de planejamento, métodos padronizados de execução e mecanismos de retroalimentação de dados técnicos. A arquitetura de funcionamento estrutura-se sobre sete pilares metodológicos interdependentes:
A matriz de gestão da manutenção segmenta-se em abordagens táticas primárias, diferenciadas pelo momento de entrada da equipe técnica e pela tecnologia de monitoramento empregada. A manutenção corretiva não planejada atua exclusivamente sob o gatilho da falha consumada, gerando custos indiretos elevados associados a paradas não programadas e eventuais danos secundários à infraestrutura fabril. Em contrapartida, a manutenção preventiva emprega gatilhos cronológicos ou acumulativos de uso, permitindo o isolamento prévio dos equipamentos em janelas de manutenção controladas.
A manutenção preditiva eleva o nível de sofisticação operacional ao substituir o gatilho temporal pela medição contínua ou periódica da condição do equipamento. Técnicas como análise global e espectral de vibrações (FFT), termografia infravermelha de conexões elétricas e mecânicas, ultrassom acústico para detecção de corona/arco e vazamentos, e análise físico-química e tribológica de óleo lubrificante detectam os primeiros sintomas de degradação interna.
O fundamento teórico dessa transição é elucidado pela Curva P-F (Falha Potencial para Falha Funcional). O ponto P representa o momento exato em que a degradação incipiente torna-se detectável por instrumentação especializada (ex.: elevação de ondas ultrassônicas ou alteração no espectro de frequências de aceleração dos rolamentos). O ponto F corresponde à falha funcional propriamente dita, onde o ativo perde a capacidade de operar dentro dos limites de tolerância exigidos. O intervalo de tempo decorrido entre esses dois marcos é denominado Janela P-F (ou intervalo P-F). Quanto maior a extensão da janela P-F, mais vantajosa tecnicamente e viável economicamente torna-se a manutenção preditiva, pois confere à equipe de PCM uma margem temporal confortável para programar a intervenção, requisitar sobressalentes e cessar a operação antes que a falha catastrófica ocorra.
Além dessas estratégias centrais, a engenharia contemporânea contempla duas modalidades vitais:
| Critério | Manutenção Corretiva | Manutenção Preventiva | Manutenção Preditiva |
| O que dispara a intervenção | Ocorrência da falha funcional ou quebra mecânica | Calendário predefinido ou horímetro/contador de ciclos | Sintoma de degradação detectado em medição de condição |
| Precisa de instrumentação | Não requer; identificação usualmente direta ou catastrófica | Ocasional; restrita a ferramentas manuais de medição dimensional | Sim; sensores contínuos, coletores de vibração e câmeras térmicas |
| Risco principal | Danos secundários severos e impacto direto à segurança fabril | Substituição de peças íntegras e falhas induzidas por intervenção | Falso diagnóstico e alto custo de instrumentação/analistas |
| Onde faz sentido | Ativos de baixíssima criticidade e sem risco ocupacional | Componentes com modos de falha por desgaste idade-dependente | Ativos críticos de processo, rotativos vitais e subestações |
| Efeito no estoque de peças | Imprevisível; exige peças emergenciais ou causa paralisação longa | Demanda programada com alto volume de peças sobressalentes | Estoque enxuto e compras just-in-time orientadas pela Curva P-F |
| Como se mede o acerto | Redução sistemática do Tempo Médio Para Reparo (MTTR) | Aderência ao plano cronológico e taxa de quebras pós-manutenção | Antecipação assertiva da falha com disponibilidade máxima |
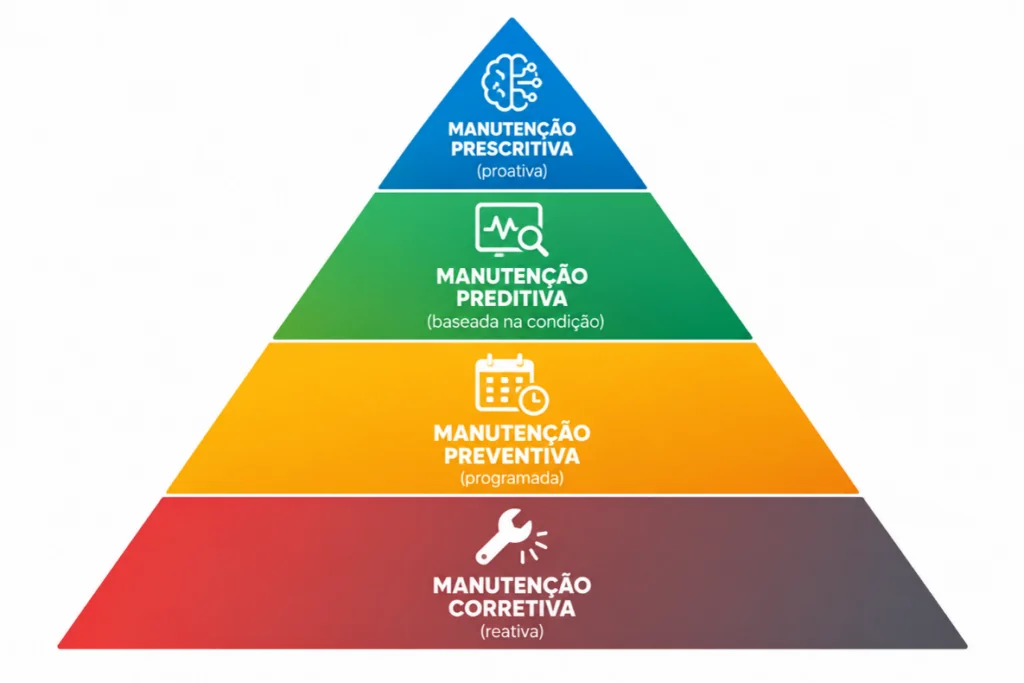
[FIGURA 1 — Pirâmide dos tipos de manutenção: da corretiva (base, reativa) para preventiva, preditiva e prescritiva (topo, proativa).]
A migração calculada de uma estratégia reativa para uma política técnica estruturada de manutenção preventiva viabiliza impactos operacionais diretos na cadeia de valor industrial, consolidando as seguintes vantagens competitivas:
A transposição dos princípios da manutenção preventiva para a realidade de chão de fábrica exige uma metodologia sequencial, integrando ativos, processos de engenharia e equipes multidisciplinares. O processo estrutura-se em sete fases técnicas de execução:
5.1. Avaliação Inicial, Inventário Técnico e Análise de Criticidade
O programa inicia-se com o mapeamento e cadastramento hierárquico de 100% dos ativos no sistema de gestão de ativos (instalação → sistema → equipamento → conjunto → componente). Em seguida, aplica-se uma Matriz de Criticidade 5×5 (Probabilidade de Ocorrência × Severidade do Impacto). A severidade é ponderada com escores ponderados abrangendo cinco critérios essenciais: Segurança Ocupacional, Impacto Ambiental, Impacto no Fluxo de Produção, Qualidade do Produto e Custos Diretos e Indiretos de Manutenção. O resultado categoriza os ativos em três classes de governança:
Com base nessa classificação, conduzem-se estudos de FMEA/FMECA (Failure Mode, Effects and Criticality Analysis) para isolar os modos de falha raiz nos ativos das Classes A e B, derivando os planos de ação preventiva tecnicamente fundamentados.
5.2. Planejamento Tático, Objetivos e Cronograma de Intervenções
Com base no manual dos fabricantes, histórico de quebras preexistente, normas técnicas e conclusões do RCM, a equipe de PCM define as tarefas mandatórias, seus intervalos de reincidência e as estimativas de tempo de execução. Todo esse arcabouço é consolidado no Plano Mestre de Manutenção (PMM), um documento estratégico que estipula o cronograma anual de paradas, prevê o orçamento anual de CAPEX e OPEX da manutenção, dimensiona as necessidades de sobressalentes e ferramentas especiais e pactua formalmente as janelas de manutenção com a diretoria industrial.
5.3. Capacitação e Formação Técnica da Equipe de Manutenção
Os mantenedores mecânicos, eletricistas e instrumentistas são capacitados no cumprimento estrito dos procedimentos operacionais padrão (POP). O processo é gerido por meio de uma Matriz de Habilidades e Polivalência, atrelando as atribuições de serviço à obtenção de certificações mandatórias e técnicas formais: conformidade legal com a NR-10 (Segurança em Instalações e Serviços em Eletricidade), NR-12 (Segurança em Máquinas e Equipamentos), NR-35 (Trabalho em Altura) e NR-33 (Espaços Confinados). No escopo técnico mecânico, incluem-se certificações em processos de soldagem qualificada (ASME/AWS), lubrificação de precisão (certificação ICML — MLA/MLT) e procedimentos de montagem de rolamentos com alinhamento a laser.
5.4. Execução Controlada do Programa Preventivo
As ordens de serviço programadas são liberadas semanalmente de forma nivelada, assegurando que materiais sobressalentes, ferramentas especiais e recursos estejam integralmente conferidos no almoxarifado antes do bloqueio da máquina. Antes de qualquer abertura de painel ou desacoplamento mecânico, emite-se a Permissão de Trabalho Seguro (PTS / PT) e a Análise Preliminar de Risco da Tarefa (APR / ART), procedendo-se ao rigoroso protocolo de isolamento, etiquetagem e desenergização de energias perigosas sob diretrizes de LOTO (Lockout/Tagout) para atingir o estado de energia zero.
5.5. Monitoramento Operacional e Ajustes Dinâmicos de Parâmetros
Durante a operação cotidiana, o PCM monitora os desvios entre as horas orçadas e executadas, o índice de atendimento ao cronograma e o comportamento das peças retiradas. A constatação de componentes trocados com desgaste negligenciável impõe a ampliação técnica do intervalo; por outro lado, sintomas de deterioração precoce forçam o encurtamento do período de checagem. Essa dinâmica é orientada pela análise macro e microscópica de peças substituídas (análise de falhas em filtros, vedações e rolamentos usados), confrontando os achados com o registro histórico do CMMS.
5.6. Revisão Cíclica e Melhoria Contínua da Rotina
Aplicação do ciclo PDCA (Plan-Do-Check-Act) para auditorias técnicas dos planos de manutenção. A engenharia revisita os planos trimestralmente, integrando os quatro pilares operacionais do TPM: Manutenção Autônoma (envolvimento do operador nas condições básicas), Manutenção Planejada (excelência técnica do mantenedor), Capacitação & Treinamento (elevação contínua da competência técnica) e Melhoria Focada (Kobetsu Kaizen — projetos de engenharia dedicados a eliminar gargalos crônicos e simplificar o acesso a inspeções).
5.7. Comunicação Integrada e Relatórios Gerenciais
Realização sistemática de reuniões mensais de análise crítica da manutenção envolvendo lideranças técnicas e gerência fabril. Essas sessões apoiam-se na emissão de relatórios executivos para a diretoria, apresentando a evolução dos indicadores-chave de desempenho (MTBF, MTTR, Disponibilidade, Aderência ao Plano e OEE), o balanço orçamentário consolidado e o retorno sobre o investimento (ROI) decorrente das falhas graves evitadas.
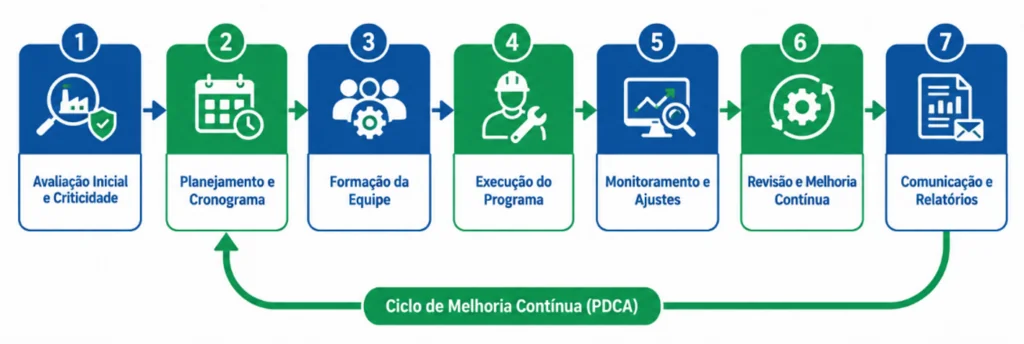
[FIGURA 2 — Fluxograma do processo de implementação da manutenção preventiva, da avaliação inicial à melhoria contínua.]
Para materializar a operacionalização dos conceitos expostos, apresenta-se o plano de manutenção preventiva aplicado a um ativo padrão da indústria de transformação: um Compressor de Ar de Parafuso Lubrificado (Potência: 75 kW; Pressão de Trabalho: 8,5 bar).
6.1. Matriz do Plano de Manutenção Preventiva
| Atividade | Frequência | Responsável | Critério de Execução |
| Verificação de nível de lubrificante sintético e drenagem de condensado | Diária | Operador / Mantenedor | Nível no visor central entre as marcas mínima e máxima em regime térmico nominal |
| Inspeção, limpeza e eventual troca do elemento filtrante de admissão de ar | 500 horas | Mecânico de Manutenção | Diferencial de pressão no indicador de restrição menor que 25 mbar |
| Coleta de amostra de fluido lubrificante para análise físico-química laboratorial | 1.000 horas | Técnico de Lubrificação | Amostragem em válvula dinâmica; viscosidade e índice de acidez (TAN) conformes |
| Troca do elemento filtro separador de ar/óleo e elemento do filtro de óleo | 2.000 horas | Mecânico de Manutenção | Diferencial de pressão no manômetro de saturação não superior a 0,8 bar |
| Aferição e calibração de transmissores de pressão e sondas de temperatura PT-100 | 4.000 horas | Instrumentista | Erro estático máximo admissível de até 1,0% em relação ao padrão rastreado RBC |
| Revisão completa da válvula termostática e válvula de admissão de carga/alívio | 8.000 horas | Mecânico de Manutenção | Substituição de kits de vedação elastomérica e molas; teste estanque em bancada |
| Substituição de rolamentos dos acoplamentos do motor elétrico de acionamento | 16.000 horas | Mecânico / Eletricista | Aquecimento indutivo até 110 °C; alinhamento a laser com desvio menor que 0,05 mm |
6.2. Modelo de Checklist Operacional de Execução Preventiva
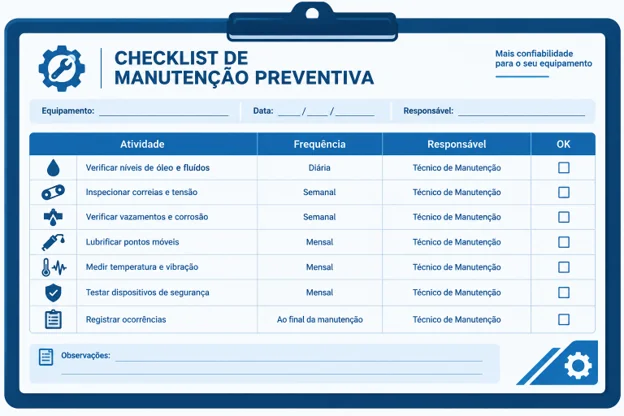
[FIGURA 3 — Modelo de checklist de manutenção preventiva preenchível.]
6.3. Exemplo Complementar: Plano Preventivo para Equipamento de Elevação (Ponte Rolante)
Equipamentos de transporte e movimentação de cargas exigem uma governança técnica extremamente rigorosa em razão do risco severo inerente à sua operação. A tabela a seguir consolida o plano de intervenção preventiva e detectiva para uma Ponte Rolante Biviga Industrial (Capacidade Nominal: 30 toneladas; Vão: 24 metros):
| Atividade | Frequência | Responsável | Critério de Execução |
| Inspeção visual da estrutura principal, vigas de translação, contraventamentos e cordões de solda | Mensal | Mecânico / Caldeireiro | Ausência de deformações plásticas residuais, trincas em soldas de emenda e corrosão por pite |
| Verificação e inspeção dimensional de cabos de aço de elevação (trefoils e alma) | Mensal | Técnico de Confiabilidade | Avaliação conforme ABNT NBR ISO 4309 e NR-12: descarte imediato se rompimento de fios em um passo exceder o limite, redução de diâmetro nominal > 7%, corrosão severa ou nós |
| Inspeção minuciosa de garras do moitão, porca de fixação e gancho de içamento | Trimestral | Mecânico Especialista | Inspeção da abertura da garganta do gancho (deformação admissível máxima de 5% da cota original), empenamento/torção admissível menor que 10°, ausência de trincas por ensaio por Líquido Penetrante (LP) e atuação sem folgas da trava de segurança |
| Teste funcional dinâmico de freios eletromecânicos de carga e translação e limitadores de fim de curso | Semanal | Eletromecânico de Manutenção | Frenagem suave sem escorregamento com carga de teste; abertura e fechamento das sapatas/pastilhas com curso livre e espessura da lona dentro da cota de desgaste nominal do fabricante |
| Verificação de chaves fim de curso de translação/elevação e dispositivos anti-queda e anti-colisão | Mensal | Eletricista de Manutenção | Atuação imediata do desarme mecânico e óptico ao atingir a distância parametrizada de parada; conferência da redundância elétrica e integridade dos batentes de absorção elástica |
| Inspeção mecânica de rodas motrizes/movidas, trilhos de rolamento e alinhamento do caminho de rolamento | Trimestral | Mecânico de Manutenção | Espessura e altura do friso das rodas dentro das cotas de desgaste de projeto; alinhamento óptico a laser de paralelismo e nivelamento dos trilhos com tolerância conforme NBR 8400 |
| Teste de carga estática (125% da carga nominal) e dinâmica (110% da carga nominal) com certificação estrutural | Anual | Engenheiro Mecânico / Especialista Certificado | Içamento e sustentação de massas-padrão por 15 minutos sem deflexão excessiva ou escorregamento de freio; ensaios não destrutivos (ultrassom/partícula magnética) em olhais e eixos |
| Inspeção integral de conformidade NR-12 e emissão de Laudo Técnico de Conformidade com ART | Anual | Engenheiro de Segurança / Eng. Mecânico | Verificação integral de botoneiras suspensas, rádio-controle, linha de vida, guarda-corpos, sistemas de aterramento e emissão formal de Laudo Técnico e ART junto ao CREA |
Nota crítica de segurança operacional: Em equipamentos de elevação de carga, a manutenção preventiva e detectiva constitui uma condição jurídica mandatória e de segurança de vida crítica. A ocorrência de uma falha oculta em sistemas de freio de retenção, limitadores de sobrecarga ou cabos de tração pode deflagrar a queda abrupta da carga suspensa, acarretando sinistros fatais imediatos e colapso de infraestruturas industriais. Por essa razão, os testes periódicos ativos de dispositivos de segurança possuem prioridade absoluta e jamais admitem dilação de prazo.
O controle técnico de um programa de manutenção preventiva requer métricas objetivas que demonstrem a confiabilidade dos ativos, a eficiência das equipes de intervenção e a racionalidade financeira dos investimentos alocados. As métricas consagradas internacionalmente e fundamentadas nas normas de confiabilidade são descritas a seguir:
7.1. Tempo Médio Entre Falhas (MTBF —Mean Time Between Failures)
Métrica central de confiabilidade para sistemas reparáveis. Representa o tempo médio em que o ativo desempenha suas funções sem apresentar interrupções decorrentes de colapso mecânico ou elétrico:
MTBF = Tempo Total de Operação Efetuada / Número de Falhas Ocorridas no Período
Sob o enfoque probabilístico, a Confiabilidade R(t) representa a probabilidade de um equipamento operar livre de panes até o instante t. Em sistemas onde a taxa de falhas é considerada estatisticamente constante (fase plana da curva da banheira, descrita pela distribuição exponencial simplificada), a confiabilidade é formulada matematicamente como:
R(t) = e^(−λ × t) = e^(−t / MTBF)
Onde λ = 1 / MTBF define a taxa de falha intrínseca do ativo.
7.2. Tempo Médio Para Reparo (MTTR —Mean Time to Repair)
Indicador de mantenabilidade que quantifica a celeridade e a proficiência técnica da equipe na recomposição da capacidade funcional de um ativo que sofreu parada por quebra:
MTTR = Tempo Total Gasto em Reparos Corretivos / Número Total de Intervenções Corretivas
O MTTR é diretamente influenciado pela mantenabilidade do projeto (facilidade de acesso visual, conexões padronizadas, uso de acoplamentos rápidos e modularidade), pela disponibilidade imediata de sobressalentes no almoxarifado, pela proficiência técnica da equipe derivada de treinamentos continuados e pelo atraso logístico e de diagnóstico associado (MLDT — Mean Logistic Delay Time).
7.3. Disponibilidade Operacional
A Engenharia de Confiabilidade categoriza a disponibilidade em três formulações canônicas interdependentes:
7.4. Backlog de Manutenção
O indicador de Backlog mensura o passivo de trabalho de manutenção pendente de execução, expresso em unidades temporais (geralmente semanas úteis). O cálculo divide o somatório de horas-homem estimadas de todas as ordens de serviço pendentes de execução pelo total de capacidade instalada de horas-homem disponíveis no mesmo intervalo:
Backlog (semanas) = (∑ Horas-Homem de Ordens de Serviço Pendentes) / (Capacidade Total de Homem-Hora Disponível na Semana)
Nota técnica sobre o Backlog: valores entre 2 e 4 semanas representam uma faixa equilibrada na indústria pesada. Índices inferiores a 2 semanas apontam para sobrecapacidade de mão de obra; índices superiores a 5 semanas indicam acúmulo de riscos de degradação e falha.
7.5. Custo de Manutenção sobre Faturamento Bruto (CMF)
Métrica econômica que expressa o impacto direto dos gastos de manutenção (folha salarial, insumos, sobressalentes e contratações de serviços de terceiros) no faturamento da corporação:
CMF = (Custo Total da Manutenção / Faturamento Bruto da Empresa no Período) × 100
7.6. Custo de Manutenção sobre Valor de Reposição (CPMV —Estimated Replacement Value)
Indicador financeiro que relaciona o custo anual de manutenção incorrido em um ativo com o investimento de capital necessário para comprar e instalar uma máquina nova idêntica no mercado atual:
CPMV = (Custo Anual de Manutenção do Ativo / Valor de Reposição de Ativo Novo [ERV]) × 100
O benchmark internacional preconiza que plantas de alta confiabilidade operem com o índice CPMV situado na faixa entre 1,5% e 3,0% ao ano.
7.7. Cumprimento do Plano Preventivo (Aderência ao Plano)
Mede o rigor técnico e o grau de disciplina operacional da planta no atendimento ao cronograma preventivo dentro da janela temporal estabelecida por procedimento:
Cumprimento do Plano (%) = (Número de OS Preventivas Executadas no Prazo / Número Total de OS Preventivas Programadas no Período) × 100
7.8. Percentual de Manutenção Planejada versus Corretiva
Avalia a maturidade de gestão do departamento de confiabilidade comparando a quantidade de horas aplicadas em intervenções proativas e controladas em contraposição às quebras de emergência:
% Manutenção Planejada = [Horas-Homem em OS Planejadas (Prev. + Pred. + Melhorias) / Horas-Homem Totais Trabalhadas] × 100
O referencial de excelência de classe mundial (World Class Maintenance) exige que o percentual de intervenções planejadas seja ≥ 80%, restringindo o trabalho puramente corretivo a no máximo ≤ 20% da carga técnica total.
7.9. Eficiência Global do Equipamento (OEE —Overall Equipment Effectiveness)
Métrica integradora que quantifica a produtividade real de um ativo ou linha produtiva industrial, sendo obtida pelo produto de três fatores fundamentais de processo:
OEE = Disponibilidade × Performance × Qualidade
Onde:
A manutenção preventiva atua de forma decisiva na eliminação das 6 grandes perdas que depreciam esses três fatores: erradica quebras mecânicas catastróficas (fator Disponibilidade); elimina folgas e arrastos que impedem a operação em velocidade nominal de projeto (fator Performance); e preserva alinhamentos, pressões térmicas e calibrações de conformação que asseguram tolerâncias micrométricas nas peças usinadas (fator Qualidade).
7.10. Custo de Manutenção por Unidade Produzida
Métrica financeira que quantifica o impacto unitário dos custos de manutenção em cada unidade de produto acabado aprovada na linha de montagem:
Custo Unitário (Cunid) = Custo Total da Manutenção Incorrido no Período (R$) / Volume Total de Unidades Produzidas e Aprovadas
O acompanhamento contínuo desses indicadores por meio de painéis de gestão visual permite que a alta administração audite o retorno sobre o capital empregado na preservação física das fábricas, fundamentando decisões estratégicas de aquisição de novas linhas de processo ou descarte estruturado de equipamentos depreciados.
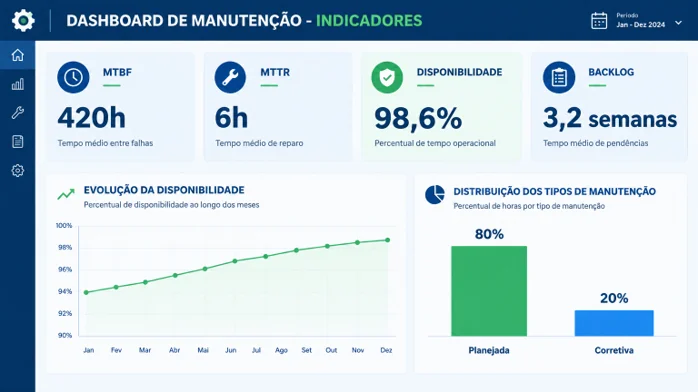
[FIGURA 4 — Painel (dashboard) de indicadores de manutenção com MTBF, MTTR, disponibilidade e backlog.]
A integração de sistemas ciberfísicos, computação em nuvem e processamento inteligente na borda (edge computing) impulsionou o setor de confiabilidade para o paradigma da Manutenção 4.0. As tecnologias emergentes consolidadas ao longo de 2025 e 2026 revolucionaram a forma de monitorar ativos industriais:
É imperativo enfatizar que a digitalização não anula os preceitos fundamentais da manutenção preventiva clássica. Pelo contrário: a manutenção preventiva estruturada constitui a base física sobre a qual os sistemas analíticos operam. Sem planos padronizados de lubrificação, ajustes dimensionais rigorosos e rotinas confiáveis de substituição de vedações, qualquer modelo de inteligência artificial limitará sua atuação a registrar a ocorrência de falhas decorrentes de negligência operacional elementar. A coleta intensiva de dados serve, em última análise, para refinar dinamicamente os intervalos das intervenções preventivas e identificar com precisão técnica em quais ativos a transição para a manutenção preditiva e prescritiva é financeiramente justificável.
A padronização das rotinas de engenharia de manutenção e a gestão do ciclo de vida dos ativos industriais baseiam-se em referências normativas formais que estabelecem terminologias precisas e requisitos legais mandatórios:
9.1. ABNT NBR 5462: Confiabilidade e Mantenabilidade
Aprovada em novembro de 1994 e estruturada em consonância com o padrão internacional IEC 50(191), a norma técnica ABNT NBR 5462 consolida os conceitos fundamentais para a gestão de ativos industriais:
O atributo da mantenabilidade é decisivo para a sustentabilidade operacional. Um equipamento complexo concebido sem acessibilidade técnica adequada, que exija desmontagens estruturais excessivas para a simples substituição de uma vedação ou para a checagem de um nível de lubrificante, transforma qualquer atividade preventiva rotineira em uma parada prolongada de alto custo de mão de obra e perda de capacidade produtiva.
9.2. Manutenção Produtiva Total (TPM —Total Productive Maintenance)
Metodologia desenvolvida pelo Japan Institute of Plant Maintenance (JIPM), o TPM propõe a integração da manutenção preventiva com as rotinas operacionais diárias de fábrica. Apoiando-se no pilar de Manutenção Autônoma (onde o próprio operador executa tarefas de limpeza técnica, lubrificação básica e inspeção sensorial), o modelo busca a meta zero de acidentes, zero de falhas e zero de defeitos de qualidade.
9.3. Conformidade com Normas Regulamentadoras (NRs) e Legislação Vigente
A manutenção preventiva atua como instrumento técnico indispensável para o cumprimento dos mandamentos legais de segurança do trabalho no território nacional:
9.4. ISO 55001: Gestão de Ativos Industriais
A norma ABNT NBR ISO 55001 prescreve os requisitos para o estabelecimento de um Sistema de Gestão de Ativos robusto, exigindo a formulação do Plano Estratégico de Gestão de Ativos (SAMP) e dos Planos de Gestão de Ativos (AMP) específicos por subsistema. A norma fundamenta que toda decisão técnica de manutenção deve ser orientada por riscos ponderados, balanço entre custos de ciclo de vida (LCC) e geração contínua de valor tangível para as partes interessadas corporativas.
9.5. IEC 62443: Cibersegurança em Sistemas de Automação e Controle Industrial (IACS)
Referência global em cibersegurança fabril, a norma provê o framework de proteção aos sistemas integrados à Manutenção 4.0. Ela define níveis de segurança (Security Levels — SL), exige a segregação física e lógica de redes corporativas (TI) e industriais (TA/OT), parametriza requisitos técnicos de autenticação para equipamentos de diagnóstico e blindagem de dispositivos IIoT contra invasões que possam forçar paradas operacionais ou manipulação de atuadores físicos de máquinas.
Qual é a diferença fundamental entre manutenção preventiva e preditiva?
A diferença reside no mecanismo que autoriza a intervenção. A manutenção preventiva tem como gatilho o transcurso do tempo de calendário ou o acúmulo de horas de funcionamento, independentemente do estado físico real da peça. A manutenção preditiva atua orientada pelo monitoramento contínuo ou periódico da condição do equipamento (por meio de vibração, temperatura ou óleo), realizando a intervenção somente quando os parâmetros técnicos indicam a iminência de perda de integridade funcional.
Fazer mais manutenção preventiva é sempre melhor?
Não. A ampliação indiscriminada das intervenções preventivas encarece a folha de manutenção, causa desperdício de insumos que possuíam vida remanescente e eleva a probabilidade de falhas induzidas pelo homem (desalinhamentos, torques incorretos ou contaminação de rolamentos durante a montagem). A engenharia deve dosar as intervenções aplicando a Manutenção Centrada na Confiabilidade (RCM) para identificar quais equipamentos realmente se beneficiam de ações programadas.
Como definir o intervalo adequado para a manutenção preventiva?
O intervalo inicial adota como referência os manuais e diretrizes dos fabricantes originais do ativo. Posteriormente, a engenharia de manutenção deve calibrar esse intervalo com base no histórico de ocorrências registradas no CMMS, no ambiente operacional (poeira, umidade e carga média aplicada), nas curvas probabilísticas de desgaste da distribuição de Weibull e na análise técnica das condições das peças substituídas nos ciclos anteriores.
O que é mantenabilidade e por que ela afeta diretamente a gestão?
Mantenabilidade é a propriedade intrínseca de projeto do equipamento que viabiliza intervenções de manutenção de forma ágil, segura e econômica. Se um equipamento possui má mantenabilidade (pontos de lubrificação inacessíveis, parafusos que exigem ferramentas proprietárias ou necessidade de içamento pesado para tarefas simples), o Tempo Médio Para Reparo (MTTR) sobe expressivamente, penalizando a disponibilidade da planta mesmo quando os cronogramas preventivos são executados.
Qual a diferença entre manutenção autônoma (TPM) e manutenção preventiva?
A diferença central repousa no escopo de atuação e no perfil do profissional executor. A manutenção autônoma é executada pelo próprio operador da máquina em sua rotina diária no posto de trabalho; suas tarefas envolvem limpeza criteriosa técnica (5S), inspeção sensorial (audição de ruídos atípicos, verificação visual de vazamentos), reabastecimento de óleo lubrificante de primeiro nível e aperto de fixadores frouxos, atuando para impedir a deterioração forçada do maquinário. Em contrapartida, a manutenção preventiva clássica é desempenhada por mantenedores técnicos especializados (mecânicos, caldeireiros, eletricistas e instrumentistas); seu escopo é mais profundo e analítico, envolvendo desmontagem sistemática de subconjuntos, calibração dimensional micrométrica, substituição programada de componentes internos sob horas de fadiga acumuladas, alinhamentos dinâmicos a laser e emissão formal de ordens de serviço no sistema CMMS.
Como a manutenção preventiva se relaciona com o OEE e as 6 grandes perdas?
O OEE (Overall Equipment Effectiveness) é composto pela multiplicação aritmética de três índices: Disponibilidade, Performance e Qualidade. A manutenção preventiva combate cirurgicamente as 6 grandes perdas que deterioram cada um desses índices:
A manutenção preventiva estabelece a base física indispensável sobre a qual se sustenta qualquer programa estruturado de confiabilidade operacional na indústria contemporânea. Abandonar a cultura reativa de consertar após a quebra e adotar a gestão planejada mitiga acidentes de trabalho, estende o ciclo de vida dos ativos produtivos e protege a integridade financeira das organizações fabris.
Contudo, os avanços tecnológicos impõem que o modelo tradicional de preventiva por calendário seja aperfeiçoado. A excelência da gestão de ativos exige a síntese estruturada da Engenharia de Confiabilidade: combinar a metodologia formal de RCM para selecionar criteriosamente a estratégia técnica de cada modo de falha; destinar a manutenção preventiva periódica especificamente aos modos com correlação comprovada de desgaste idade-dependente; explorar a manutenção preditiva em ativos críticos que apresentem uma janela P-F ampla o suficiente para permitir o planejamento assertivo; acionar a manutenção detectiva com testes periódicos rigorosos em sistemas de segurança que contêm falhas ocultas; engajar os operadores fabris nos preceitos do TPM para garantir a manutenção das condições básicas operacionais; e acompanhar rigorosamente os indicadores-chave de desempenho (MTBF, MTTR, Disponibilidade, Aderência ao Plano e OEE) para subsidiar as deliberações de investimento de capital pela alta gestão executiva. Apoiada pelos recursos da Manutenção 4.0 — sensores IIoT, gêmeos digitais e análise prescritiva protegidos por cibersegurança robusta —, a manutenção preventiva consolida-se como o motor fundamental da sustentabilidade, competitividade e segurança das plantas industriais.
Manutenção Preventiva e Preditiva
Manutenção 4.0
Capacitação prática com especialistas de mercado
VER DETALHES DO CURSO → Supply Chain e Logística
Supply Chain e Logística
Supply Chain e Logística
O IMAM leva você mais longe!
Acompanhe aqui as principais tendências da área de capacitação profissional, logística e supply chain.