Solução de Problemas na Indústria: Métodos e Ferramentas Práticas
12 minutos para ler
Solução de problemas na indústria não é sinônimo de resolver um bug de computador nem de superar uma dificuldade pessoal. É uma disciplina de operações. Um método estruturado para encontrar a causa raiz de uma falha e eliminá-la, em vez de apenas tratar o sintoma que aparece na linha de produção. Quem trabalha em chão de fábrica sabe que “resolver o problema” sem método costuma custar caro. O mesmo desvio volta a acontecer poucos dias depois, às vezes no mesmo turno.
A maior parte do conteúdo disponível hoje mistura contextos muito diferentes, do software travado ao problema afetivo, passando por frases motivacionais de rede social. No entanto, esse tipo de material ajuda pouco quem precisa decidir qual ferramenta aplicar diante de um desvio de qualidade ou de uma parada não planejada de equipamento. Por isso, este guia trata o assunto com o pé no chão da operação industrial, não como autoajuda.
Aqui, você vai entender o que é solução de problemas aplicada à indústria, quais são as etapas do processo e quais ferramentas usar em cada situação, com destaque para MASP e PDCA. Também vamos mostrar erros comuns de quem tenta resolver problemas sem estrutura, como montar um time preparado para essa rotina e, por fim, como o IMAM forma profissionais capazes de conduzir esse processo com metodologia.
- O que é solução de problemas na indústria
- As etapas do processo de solução de problemas
- Principais ferramentas: MASP, PDCA, Diagrama de Ishikawa e Análise de Causa Raiz
- Erros comuns ao tentar resolver problemas na operação
- Como estruturar um time para solução de problemas
- Como o IMAM forma profissionais em MASP e solução estruturada de problemas
Resposta Rápida: Solução de problemas na indústria é um método sistemático para identificar a causa raiz de uma falha e eliminá-la, não só tratar o sintoma. As ferramentas mais usadas são MASP (roteiro completo para problemas complexos) e PDCA (ciclo de melhoria contínua para sustentar a solução depois de encontrada). O IMAM forma esse profissional no curso MASP – Métodos de Análise e Solução de Problemas, turma 06/10.
O que é solução de problemas na indústria
Solução de problemas, no contexto industrial, é o processo de identificar por que um resultado saiu do esperado e agir sobre a causa raiz, não sobre o efeito visível. Um refugo de qualidade, uma parada de máquina fora do planejado, um atraso recorrente de entrega, por exemplo. Em todos esses casos, tratar só o sintoma resolve hoje e devolve o mesmo problema amanhã.
É aqui que este conteúdo se diferencia do que normalmente aparece nas primeiras posições de busca. A maioria dos materiais trata “solução de problemas” como um tema genérico de produtividade pessoal ou de escritório. Neste guia, o recorte é industrial do início ao fim: cada etapa e cada ferramenta apresentada aqui foi pensada para quem lida com processos físicos, prazos apertados e restrição de capacidade.
Vale notar que boa parte das buscas por “solução de problemas” na internet aponta para outros contextos completamente diferentes: erro de sistema operacional, dificuldade pessoal, frase motivacional para redes sociais. Nada disso tem relação com o desafio de quem gerencia produção, manutenção ou logística. Sempre que este guia falar em problema, o sentido será sempre o mesmo: um desvio de processo, de qualidade ou de desempenho dentro de uma operação real.
As etapas do processo de solução de problemas
Independentemente da ferramenta escolhida depois, todo processo estruturado de solução de problemas segue uma lógica parecida, dividida em 4 grandes etapas. Pular qualquer uma delas costuma custar tempo depois. O time volta a discutir o mesmo problema semanas mais tarde, só que com menos informação disponível do que no momento em que ele aconteceu.
1. Identificação do problema
Antes de qualquer análise, é preciso descrever o problema com precisão: o que aconteceu, onde, quando e qual o impacto medido. Em geral, a apuração leva só algumas horas. Por isso, um desvio mal descrito já nasce com diagnóstico errado.
2. Análise da causa
Nesta fase, a equipe investiga por que o problema aconteceu, não apenas o que aconteceu. De fato, ferramentas como o Diagrama de Ishikawa e os 5 Porquês ajudam a chegar até a causa raiz, em vez de parar na primeira explicação superficial. É o mesmo cuidado usado ao mapear os 8 desperdícios clássicos da operação.
3. Geração e teste de soluções
Com a causa raiz mapeada, o time propõe ações corretivas e testa em escala reduzida, geralmente por 15 a 30 dias, antes de implementar em toda a operação. Assim, um erro de solução custa menos do que implementar em escala total sem validação.
4. Implementação e monitoramento
Por fim, a solução validada é implementada e acompanhada por indicadores, para confirmar que o problema não volta a acontecer. Afinal, sem essa etapa, o time nunca sabe, de fato, se a causa raiz foi eliminada ou só mascarada.
Principais ferramentas: MASP, PDCA, Diagrama de Ishikawa e Análise de Causa Raiz
MASP e PDCA: quando usar cada um
Na prática, essas 4 etapas ganham corpo através de metodologias específicas, cada uma mais indicada para um tipo de situação. De fato, o Método MASP é o roteiro mais completo. Reúne identificação, análise de causa raiz, plano de ação e verificação de resultado num único fluxo sequencial, indicado para problemas complexos e recorrentes.
Já o ciclo PDCA (Plan, Do, Check, Act) não nasceu para resolver um problema pontual. Ele serve para sustentar melhoria contínua depois que a causa já foi eliminada. Ou seja, MASP resolve, PDCA sustenta.
A tabela a seguir resume a diferença prática entre as duas metodologias mais citadas neste guia:
| MASP | PDCA | |
|---|---|---|
| O que é | Roteiro sequencial para resolver um problema específico e complexo | Ciclo de melhoria contínua para padronizar e institucionalizar |
| Quando usar | Quando um desvio ou falha é detectado, exige causa raiz | Rotina de melhoria incremental, não um problema pontual |
| Resultado | Elimina a causa raiz de um problema | Sustenta e monitora a solução ao longo do tempo |
Ishikawa, causa raiz e Relatório A3
O Diagrama de Ishikawa, por sua vez, é a ferramenta visual usada dentro da etapa de análise, organizando possíveis causas em 6 categorias, os 6M: método, máquina, mão de obra, material, medição e meio ambiente. Assim, ela conversa com a análise de causa raiz, disciplina que garante que a equipe não pare na primeira hipótese óbvia.
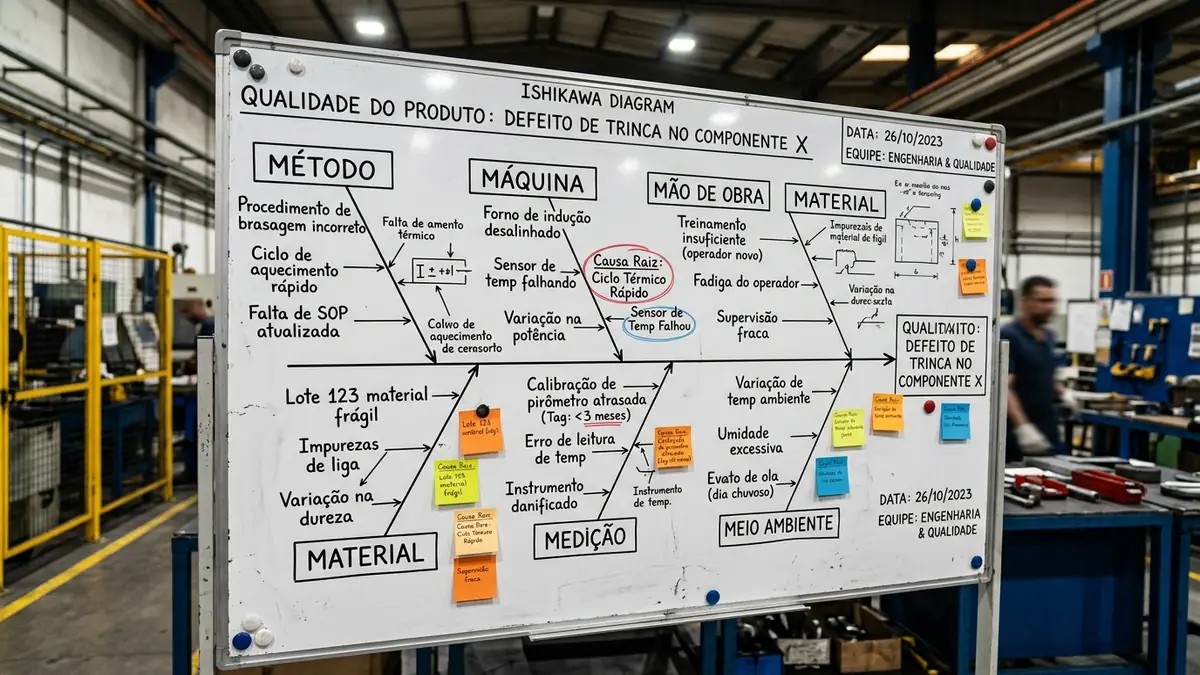
Vale registrar também o Relatório A3, formato de uma página usado para documentar todo o raciocínio de solução de problemas, do diagnóstico até o plano de ação, facilitando a comunicação entre times e turnos diferentes.
Na prática, contudo, nenhuma dessas ferramentas funciona isolada. Um time maduro costuma usar o MASP como estrutura principal do problema, o Diagrama de Ishikawa dentro da etapa de análise e o Relatório A3 para documentar tudo em uma página. Depois, o PDCA entra em cena, para garantir que o ganho obtido não se perca com o tempo. Afinal, escolher apenas uma delas e ignorar as demais é um dos motivos pelos quais soluções boas no papel não se sustentam na operação.
Erros comuns ao tentar resolver problemas na operação
Na prática, muitas equipes industriais já tentaram resolver problemas sem seguir nenhuma estrutura, e por isso os erros costumam se repetir:
- tratar o sintoma e declarar o problema resolvido, sem investigar a causa raiz, ignorando princípios básicos de Kaizen;
- pular direto para a solução, sem etapa formal de análise;
- misturar contexto genérico com contexto industrial, aplicando técnica de produtividade de escritório num problema de chão de fábrica;
- não documentar o raciocínio, o que impede repetir o método em problemas parecidos;
- não medir resultado depois da implementação, mesmo passados 3 meses, então ninguém sabe, de fato, se a causa foi eliminada.
Por trás da maioria desses erros, no entanto, está a falta de método estruturado. Times operacionais em geral sabem identificar que algo deu errado. Raramente, porém, foram treinados para conduzir uma análise de causa raiz completa, aplicar DMAIC num problema mais complexo ou documentar um Relatório A3. É justamente essa lacuna que separa quem apaga incêndio de quem resolve o problema de verdade. É aí que entram também ferramentas preventivas como o FMEA.
Como estruturar um time para solução de problemas
Montar um time preparado para solução de problemas, aliás, não exige uma área nova nem grande investimento inicial. Na prática, o caminho mais realista passa por 3 frentes.
As 3 frentes para montar o time
Primeiro, definir quem participa: um pequeno grupo multidisciplinar de 3 a 5 pessoas, com representante da operação, da qualidade e da manutenção. Afinal, a causa raiz raramente está isolada numa única área. Segundo, padronizar a ferramenta. Para isso, escolha entre MASP, PDCA ou um híbrido dos dois, apoiado em ferramentas Lean já conhecidas da equipe, com um treinamento inicial de 4 horas. Assim, reforçar o mesmo vocabulário e o mesmo passo a passo a cada 3 meses evita que cada turno resolva o mesmo tipo de desvio de um jeito diferente.
Terceiro, e talvez o mais negligenciado, integrar solução de problemas ao planejamento industrial da operação, em vez de tratá-la como ação isolada de quando algo já deu errado. Times que revisam periodicamente os Relatórios A3 anteriores, por exemplo, costumam antecipar problemas parecidos antes que eles voltem a acontecer.
Tempo protegido na agenda
Um ponto que costuma passar despercebido: a rotina de solução de problemas precisa de tempo protegido na agenda, não apenas de boa vontade. Times que só discutem causa raiz depois do expediente, encaixando a análise entre uma urgência e outra, tendem a repetir o erro de tratar o sintoma. Por isso, a pressão do turno seguinte não deixa espaço para investigar a fundo. Reservar uma reunião curta a cada 7 dias, com pauta fixa de acompanhamento dos planos de ação abertos, costuma resolver boa parte desse gargalo sem exigir estrutura nova. Times mais maduros, aliás, revisam o histórico completo de Relatórios A3 a cada 90 dias, para checar se algum problema antigo voltou a se repetir.
Como o IMAM forma profissionais em MASP e solução estruturada de problemas
Ao longo de mais de 45 anos e milhares de horas de sala de aula, o IMAM formou profissionais de supply chain e logística. Criou um caminho estruturado para quem precisa liderar a solução de problemas dentro da operação: o curso MASP – Métodos de Análise e Solução de Problemas, com turma prevista para 06/10/2026.
O conteúdo programático cobre o Ciclo PDCA, os 5 Porquês, as 7 ferramentas de Ishikawa, DMAIC e FMEA. Tudo aplicado diretamente ao contexto industrial e de operações, não como teoria genérica de gestão. Ou seja, em vez de um curso abstrato, o programa trabalha os mesmos desafios descritos nas etapas e nas ferramentas deste artigo.
Conheça o Curso MASP – Métodos de Análise e Solução de Problemas e garanta sua vaga na turma de outubro. Em breve, publicamos também um guia completo sobre excelência operacional. Ele complementa este conteúdo e mostra como a solução de problemas se encaixa num programa mais amplo de melhoria.
Instituto IMAM • Educação Executiva
Turma 06/10/2026
MASP: Solução de Problemas na Indústria
Métodos de Análise e Solução de Problemas na Rotina Operacional
Capacitação prática com especialistas de mercado
VER DETALHES DO CURSO →Vale conferir também o conteúdo do IMAM sobre análise de causa raiz e sobre o treinamento de MASP, que se conectam diretamente com o tema deste artigo.
Perguntas frequentes
O que é solução de problemas?
É o processo estruturado de identificar a causa raiz de um desvio ou falha e agir sobre ela, em vez de apenas corrigir o sintoma visível. Na indústria, esse processo costuma seguir 4 etapas: identificação, análise da causa, geração de soluções e implementação com monitoramento.
Quais são as etapas da solução de problemas?
As 4 etapas centrais são: identificação do problema, análise da causa raiz, geração e teste de soluções, e implementação com monitoramento de resultado. Ferramentas como MASP organizam essas etapas num roteiro sequencial, aplicado a problemas complexos e recorrentes.
O que é MASP?
MASP é a sigla para Método de Análise e Solução de Problemas, um roteiro sequencial que reúne identificação, análise de causa raiz, plano de ação e verificação de resultado. Para se aprofundar no tema, vale conferir o conteúdo do IMAM sobre treinamento de MASP.
Qual a diferença entre MASP e PDCA?
MASP é o roteiro sequencial pra resolver um problema específico e complexo, ativado quando um desvio é detectado. Já o PDCA é o ciclo de melhoria contínua, pra padronizar e institucionalizar a solução depois de encontrada. Os dois se complementam: MASP resolve, PDCA sustenta.