Material em processo: metas, perfil dos itens e controle
5 minutos para ler
Material em processo em resumo: Material em processo é tudo o que já saiu da matéria-prima, mas ainda não virou produto acabado. Para gerenciá-lo bem, a empresa define metas, levanta o perfil dos itens e coordena o fluxo de materiais com o fluxo de informações. Além disso, sistemas de execução e coleta automática de dados ajudam a controlar esse estoque em tempo real.
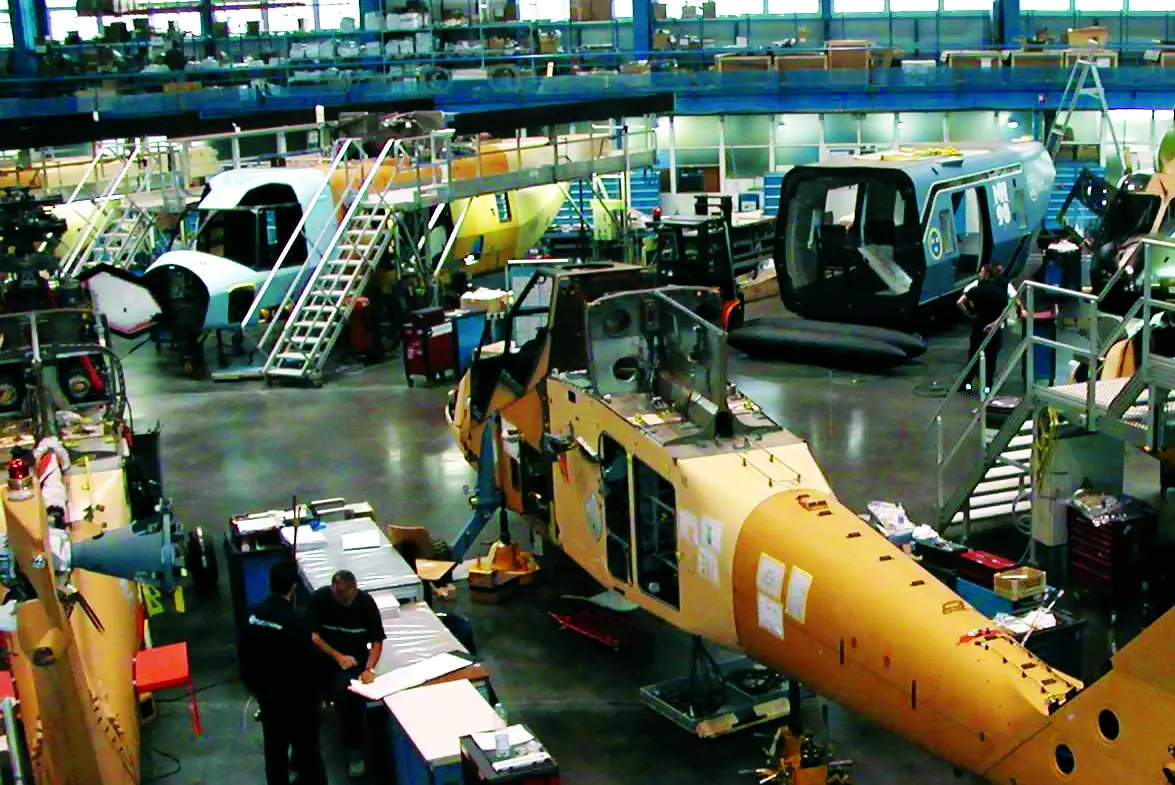
O bom gerenciamento do material em processo é um grande desafio para as indústrias. As matérias-primas viram componentes, os pedidos viram produtos e os custos viram lucros. Por isso, o fluxo coordenado de materiais e de informações é a base de qualquer estocagem eficiente.
Ao mesmo tempo, o alvo está sempre em movimento. As empresas terceirizam mais atividades e customizam mais produtos. Além disso, sofrem pressão para eliminar perdas, reduzir custos e aumentar a produtividade. Assim, um item que pedia movimentação padrão há pouco tempo hoje pode ser exigido em quantidades e frequências diferentes.
Defina as metas do material em processo
Nem tudo pode ser feito de uma vez. Contudo, é possível gerenciar várias metas ao mesmo tempo. Para isso, logo no início do planejamento, monte um plano de “para onde você deseja ir”. Ele estabelece as prioridades e classifica cada meta por importância.
A lista de verificação do artigo original sugere metas como estas:
- Aumentar o fluxo de produção e reduzir o lead time.
- Obter mais espaço horizontal e maximizar a utilização cúbica.
- Reduzir o número de vezes que o item é movimentado.
- Reduzir os níveis de estoque e manufaturar em lotes menores.
- Gerenciar melhor os picos de demanda e cumprir programações mais rígidas.
- Eliminar perdas, redundâncias e erros.
Em seguida, dê a cada meta uma prioridade alta ou baixa e uma nota de 1 a 10. Essas informações vão direcionar as escolhas de movimentação e de estocagem.
Levante o perfil dos itens
Depois das metas, faça um estudo completo dos itens. Um formulário simples compara a situação atual com a esperada para o futuro. Por exemplo, ele registra o número total de SKUs e de peças, as dimensões do menor e do maior SKU e o espaço de estocagem necessário.
Além disso, analise como as peças são estocadas e levadas até as estações de trabalho. Com o tempo, e quase sem aviso, essa roteirização pode ficar bem complicada. Portanto, a forma atual de estocar e movimentar serve como linha de base para desenhar alternativas.
Programação e controle do material em processo
Estocar e movimentar é só metade do trabalho. A outra metade é programar e controlar. O MRP e o MRP II foram muito usados para alocar materiais e programas de produção. Mais tarde, os sistemas de execução da manufatura, os MES, passaram a fazer a ponte entre o MRP II e o controle das máquinas.
Esses sistemas recebem o plano de produção e criam pedidos para o chão de fábrica. Depois, estabelecem prioridades e gerenciam o fluxo de itens como gerenciam máquinas e mão de obra. Da mesma forma, os códigos de barras e a coleta automática de dados criam outro vínculo vital com o controle.
Quando avaliar a coleta automática de dados
Se mais de três afirmações da tabela forem verdadeiras na sua operação, convém avaliar a identificação automática.
| Sinal de alerta | O que indica |
|---|---|
| Dados do estoque coletados só à mão | Mais chance de erro de digitação |
| Erros de entrada de dados mais de uma vez a cada 300 caracteres | Registro pouco confiável |
| Acuracidade do estoque menor que 98% | Saldo do sistema diferente do físico |
| Produção atrasada porque o item não é localizado | Falta de visibilidade |
| Peças erradas chegam às estações na hora errada | Abastecimento sem controle |
| Item só é encontrado no inventário | Perda de rastreio |
Caso: pouco material em processo com manufatura enxuta
Uma fabricante de sistemas automotivos mantém muito pouco material em processo. Para isso, equalizou os tempos de fabricação e criou flexibilidade entre os equipamentos. Segundo a empresa, boa parte desse estoque nasce de gargalos, comuns quando as máquinas não são dedicadas e o setup é longo.
A empresa trabalha em células, com supermercado de peças e carrinhos que levam as caixas de uma linha para outra. Os fornecedores abastecem as linhas de duas em duas horas. Assim, as peças prontas cobrem no máximo um dia de fabricação, e o giro médio fica em um dia e meio. Além disso, cada área paga juros sobre o estoque que mantém parado.
A recomendação final é planejar bem o layout, evitar circulação de peças, prever tempos de setup e tamanhos de lote e usar embalagens padronizadas.
Fonte: acervo técnico da IMAM, revista intraLOGÍSTICA. Conheça também a IMAM Consultoria.
Conclusão
O material em processo muda de perfil cada vez mais rápido. Por isso, comece pelas metas, levante o perfil dos itens e use a forma atual de estocar como linha de base. Em seguida, una programação, controle e coleta automática de dados. Assim, o fluxo fica mais enxuto e o estoque parado diminui.
Conteúdos complementares recomendados
- MRP e MRP II: Os sistemas que alocam materiais e programas de produção.
- Conceitos do lean manufacturing: A base da manufatura enxuta citada no caso.
- Conferência por código de barras: Como a identificação automática reduz erros.